Linha de caça -nó de piso (TENONER DUPLE DUPLE)
O produto pode encaixar o piso vertical e horizontalmente. A série de máquina...
Veja detalhesAnde em quase qualquer linha de piso SPC, WPC, LVT ou laminado e você ouvirá o mesmo ritmo: painéis movendo-se por uma série de estações, cada uma levando a placa um pouco mais perto de uma prancha acabada. Em algum lugar nessa sequência está uma máquina DET longitudinal. O nome parece técnico, mas o trabalho é simples. Um tenoner de extremidade dupla configurado para alimentar longitudinalmente ambas as bordas longas de um painel em uma única passagem, formando o perfil que determina a aparência, o ajuste e o desempenho do piso.
Para as equipes de produção, a DET longitudinal raramente é apenas mais uma serra. É uma estação de perfil de precisão. Largura, retilineidade da aresta, geometria macho e fêmea, qualidade do chanfro e acabamento superficial, tudo começa aqui. Quando a estação está bem configurada, o resto da linha tem uma referência estável para trabalhar. Quando não é, toda operação downstream herda o problema.
Numa configuração longitudinal, a prancha desloca-se ao longo do seu comprimento entre duas cabeças de ferramenta. As cabeças trabalham nas bordas longas esquerda e direita ao mesmo tempo. Dependendo do pacote de ferramentas, a máquina pode dimensionar a largura do painel, cortar uma lingueta em uma borda e uma ranhura na outra, aplicar um chanfro ou chanfro, cortar ranhuras em relevo ou preparar a borda para uma etapa posterior de revestimento. Na produção de pisos, esta é muitas vezes a estação que dá à tábua o seu perfil de borda longa antes que a correspondência final assuma o controle.
A parte “dupla” do nome refere-se à usinagem simultânea em ambas as extremidades do ciclo de trabalho, e não a duas máquinas separadas aparafusadas. Essa distinção é importante porque um DET longitudinal depende de uma referência de transporte comum, uma corrente estável ou base de rolos e duas cabeças que permanecem alinhadas uma com a outra. Se uma cabeça se desviar, o perfil desse lado muda e o ajuste macho e fêmea mostrará isso. Para uma visão mais ampla de como essas máquinas são construídas e aplicadas, este guia para tecnologia industrial de tenonador de ponta dupla é um ponto de partida útil.
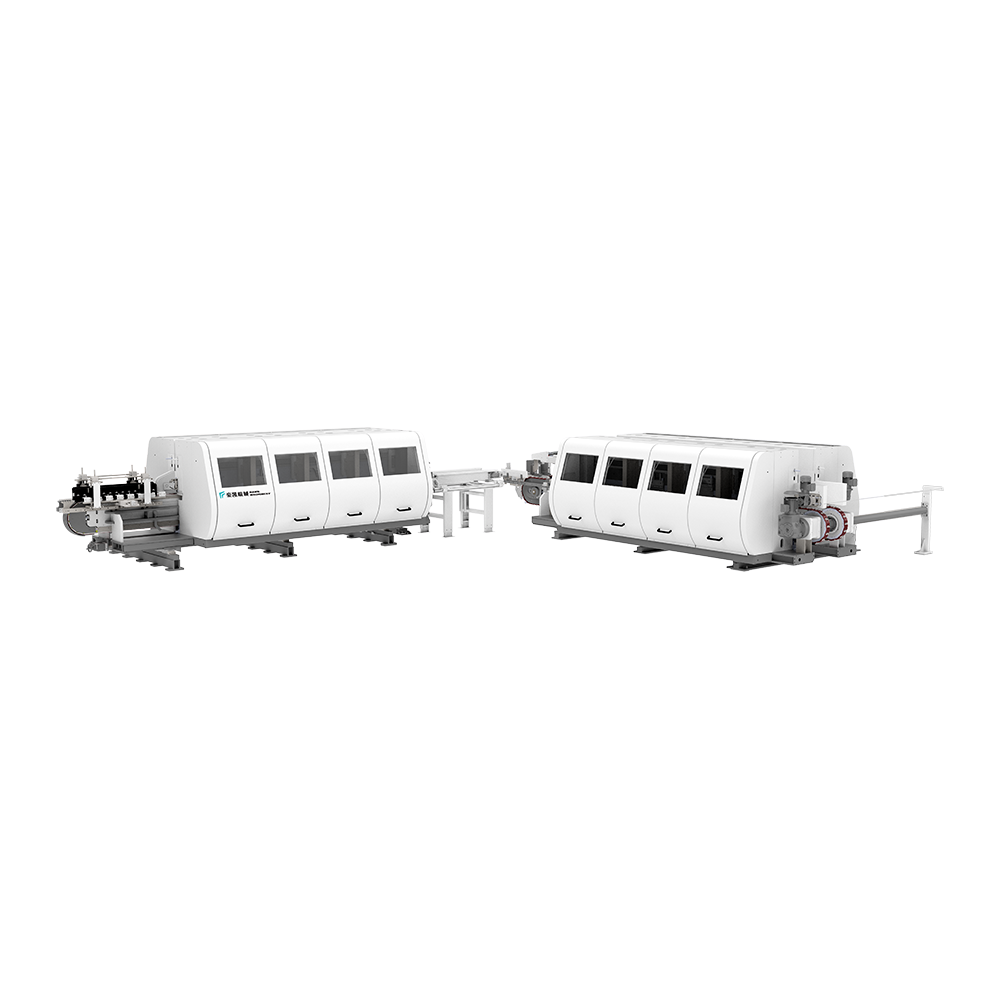 Linha de entalhe de piso Série Tenoner de extremidade dupla Uma série DET longitudinal e transversal de seis modelos para painéis de piso, útil ao avaliar o processo completo da borda, em vez de apenas a potência do fuso. Ver Produto →
Em muitas fábricas de pisos, o DET longitudinal faz parte de uma seção de ranhuras, e não de uma compra independente. Pode ser combinado com estação transversal, sistemas de alimentação, equipamentos de coleta de pó e revestimento de bordas. É por isso que a decisão de compra deve ser baseada no processo completo da borda, não apenas na potência do fuso ou na velocidade máxima de avanço.
A diferença entre um DET longitudinal e um transversal não é simplesmente como a máquina é girada. Ele altera quais arestas são usinadas, como o painel é apoiado e o que o operador deve controlar. Uma estação longitudinal lida com as bordas longas à medida que a placa se desloca longitudinalmente. Uma estação transversal lida com as extremidades curtas após o perfil da borda longa ter sido estabelecido. As duas trabalham como parceiras, e a primeira emissora costuma servir de referência para a segunda.
| Questão de produção | DET longitudinal | DET transversalmente |
|---|---|---|
| Quais arestas são usinadas? | Ambas as bordas longas | Ambas as pontas curtas |
| Como o painel se desloca? | Ao longo de seu comprimento | Em toda a sua largura |
| Função típica | Dimensionamento de largura, macho e fêmea de borda longa, chanfro | Correspondência final, espiga curta e ranhura |
| Posição habitual na linha | Antes de terminar a correspondência | Depois do perfil de borda longa |
| O que verificar primeiro | Linearidade, consistência de largura e profundidade do perfil | Esquadria, tolerância final e ajuste com a borda longa |
Um DET longitudinal pode parecer simples do lado do operador: alimente a placa, segure-a contra as guias, deixe os cabeçotes fazerem o trabalho. Na prática, a máquina gerencia diversas variáveis ao mesmo tempo. A variação da largura da placa, a esquadria da aresta, a velocidade de avanço, o desgaste da ferramenta e o escoamento de cavacos afetam a aresta final.
A maioria das máquinas DET longitudinais compartilham uma arquitetura comum, embora os detalhes variem de acordo com o fabricante e a aplicação. A questão importante não é se uma máquina possui essas peças, mas se elas são construídas e ajustadas de maneira adequada ao seu material e tolerância alvo.
A disciplina de configuração é tão importante quanto o hardware da máquina. Um DET longitudinal é tão estável quanto suas superfícies de referência. Se a corrente estiver gasta, as guias estiverem soltas ou a pressão de fixação for irregular, o cortador pode produzir uma borda com aparência limpa que ainda assim falha na verificação de ajuste a seco. Os operadores devem ser capazes de verificar a largura, a profundidade do perfil e a retilineidade das bordas com medidores simples antes do início da produção.
Um DET longitudinal pode ser solicitado para executar diversas famílias de materiais na mesma planta. Cada um se comporta de maneira diferente na vanguarda. O SPC é rígido e abrasivo, portanto a vida útil da ferramenta e o controle de poeira geralmente recebem mais atenção. O WPC é mais macio e pode ser mais sensível ao calor e à pressão de suporte. O LVT é flexível e pode precisar de orientação cuidadosa de alimentação para evitar distorção. O laminado traz uma camada de desgaste resistente e risco de lascamento. O piso de engenharia multicamadas exige um corte limpo das fibras de madeira, enquanto o fibrocimento e os painéis de parede valorizam a resistência à abrasão e a fixação estável.
A lição prática é que não se deve presumir que nenhuma configuração única funcione bem com todos os produtos. Um perfil que funciona em uma prancha SPC espessa pode precisar de suporte, velocidade de alimentação e ferramentas diferentes em uma placa LVT fina. Antes de aceitar uma máquina, analise os materiais que você realmente produz. Verifique o ajuste a seco, não apenas o corte. Observe a lingueta e a ranhura sob boa luz, meça a profundidade e a largura da ranhura em uma série de placas e inspecione o chanfro para ver se há lascas ou rasgos. Um pequeno corte de teste é mais útil do que uma longa folha de especificações.
Em uma linha de piso típica, o DET longitudinal é colocado após o painel ter sido cortado em um tamanho gerenciável e antes da combinação final, revestimento ou embalagem. A sequência exata depende do produto. Uma linha SPC pode combinar extrusão, recozimento, corte, ranhuramento e revestimento. Uma linha de laminado pode começar em uma prensa e passar por corte e perfilamento. Em ambos os casos, a estação longitudinal deve fornecer uma borda longa consistente para que a estação transversal possa produzir uma extremidade quadrada e bem ajustada.
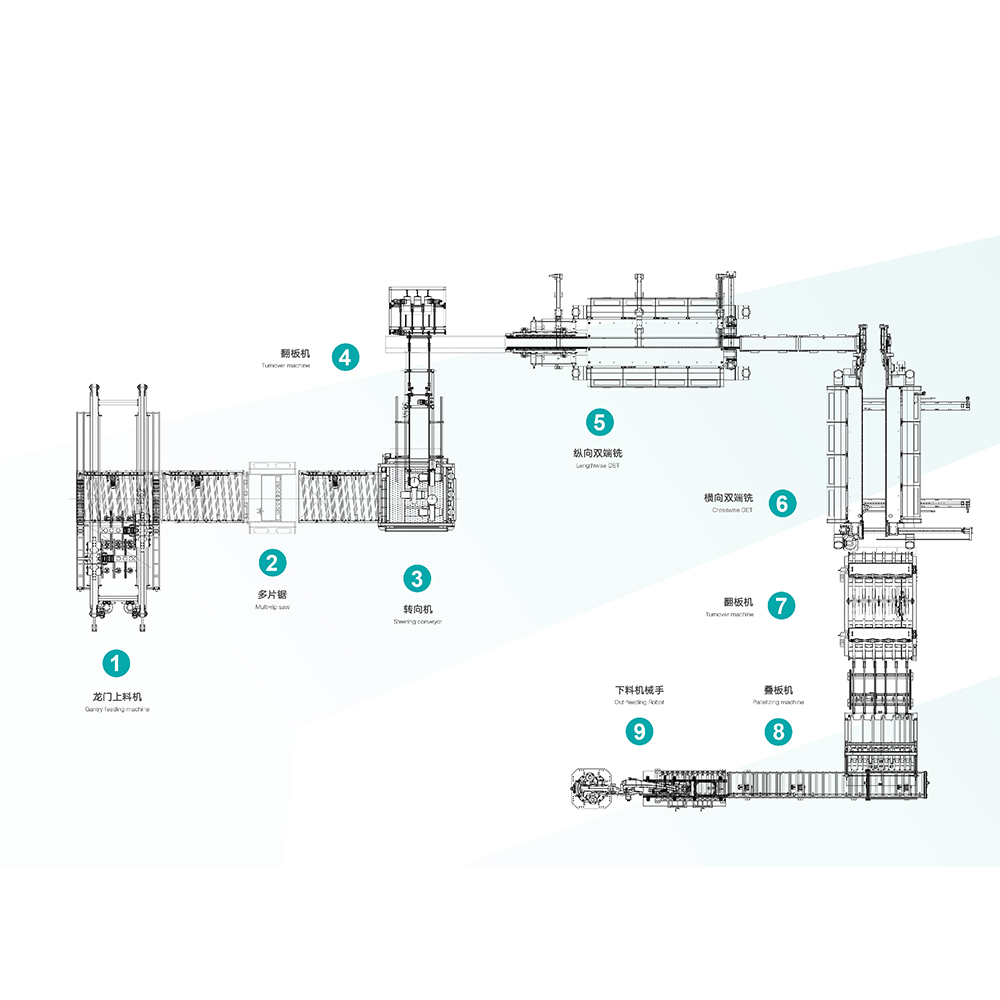 Linha de produção automática de piso SPC e PVC Uma linha integrada de alimentação, corte e ranhura para pisos SPC, WPC e PVC, relevante ao avaliar a alimentação, transferência e saída como um único processo. Ver Produto →
Quando o DET longitudinal é integrado em uma linha automática, as seções de alimentação, transferência e saída são tão importantes quanto o próprio espigador. Uma máquina que tenha um bom desempenho em um teste independente pode se comportar de maneira diferente quando for solicitada a seguir uma serra ascendente mais rápida ou alimentar uma estação transversal sem buffer. A velocidade da linha, a acumulação e o espaçamento das placas devem ser revistos em conjunto.
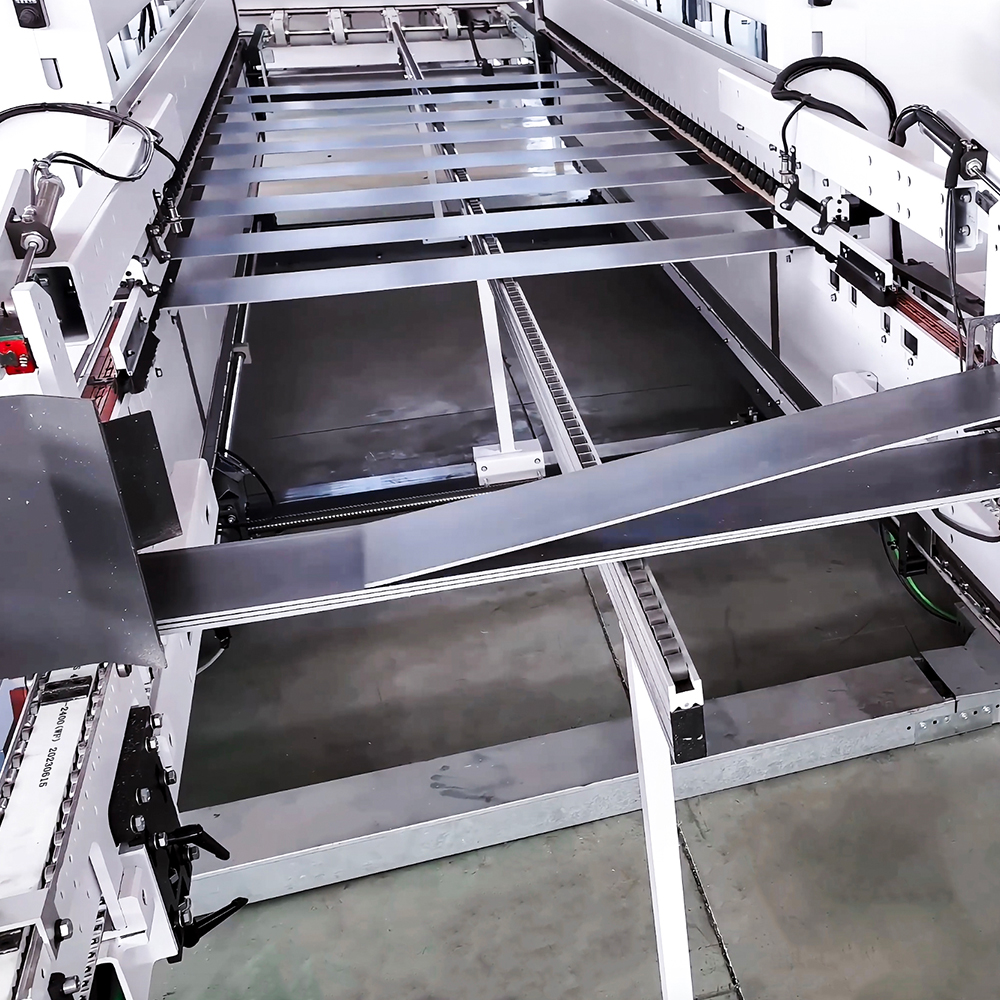 Sistema MES de linha de produção de piso inteligente Uma plataforma MES com dispositivos conectados para gerenciamento digital de produção de piso, com suporte para exibição de tarefas, etiquetagem, contagem, identificação RFID e acesso seguro. Ver Produto →
Para fábricas que produzem vários perfis ou executam vários turnos, os dados de produção tornam-se parte da história da qualidade. Registros de configuração, rastreamento da vida útil da ferramenta, motivos de tempo de inatividade e rendimento na primeira passagem ajudam as equipes a ver se um problema de borda é causado por ferramental, material, troca ou transporte. É aí que um sistema de gestão pode apoiar o operador do DET, em vez de substituir o julgamento do operador.
Uma máquina DET longitudinal é um ativo de produção de longo prazo. A conversa de compra deve passar rapidamente da velocidade do título aos detalhes que determinam o desempenho diário.
Uma máquina DET longitudinal ganha seu lugar em uma fábrica de pisos quando torna previsível a borda longa. Isso significa transporte estável, configurações repetíveis do cabeçote, ferramentas adequadas e uma rotina de configuração em que os operadores confiam. A máquina não precisa ser o item mais complicado da linha. Ele precisa manter sua referência, limpar seus cavacos, proteger a superfície do painel e fazer o encaixe a seco sem ajustes repetidos.
Na HAWK Machinery, trabalhamos com produtores de painéis para pisos e paredes desde 2005, e as conversas mais úteis geralmente começam com uma placa de amostra e um desenho de perfil, em vez de uma folha de especificações. Se você está planejando uma nova seção de ranhura ou substituindo uma estação longitudinal existente, traga o material, o perfil e a tolerância que você precisa. Essa é a base prática para escolher uma máquina que se adapte à linha, ao produto e às pessoas que a operam.
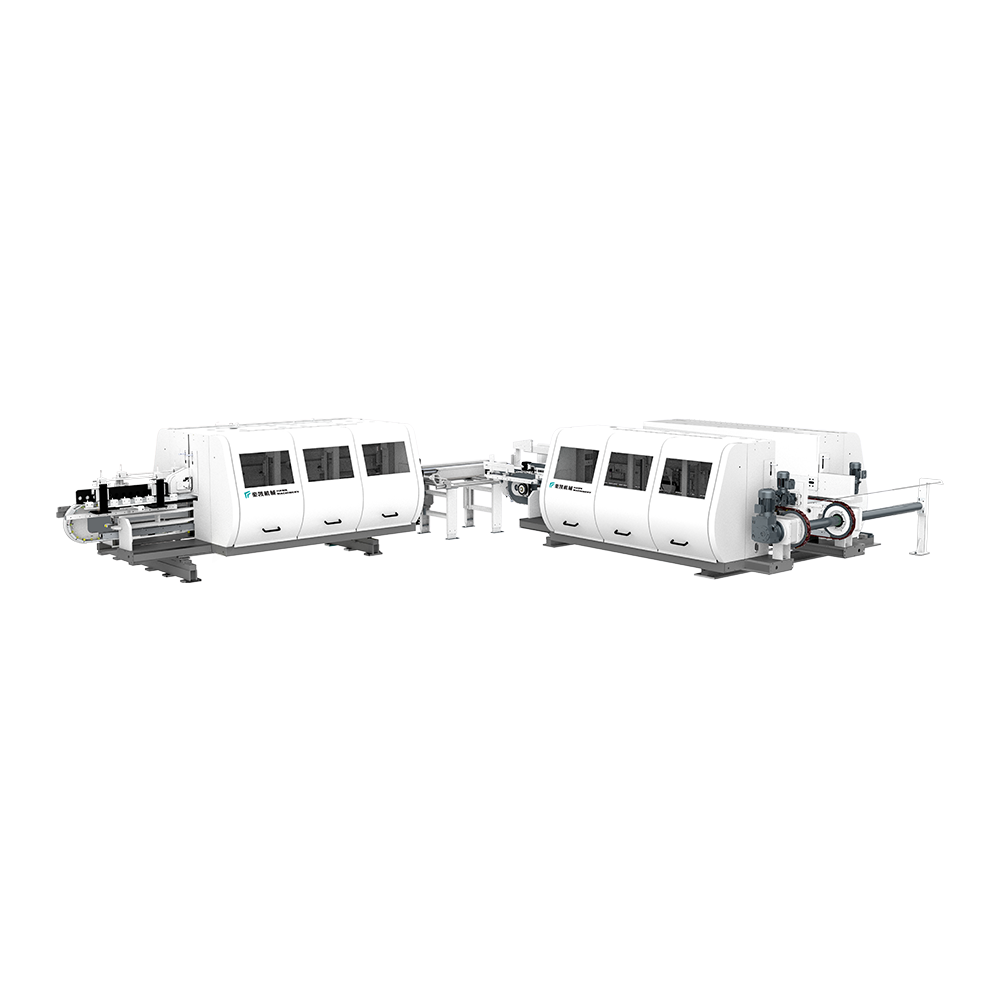
O produto pode encaixar o piso vertical e horizontalmente. A série de máquina...
Veja detalhes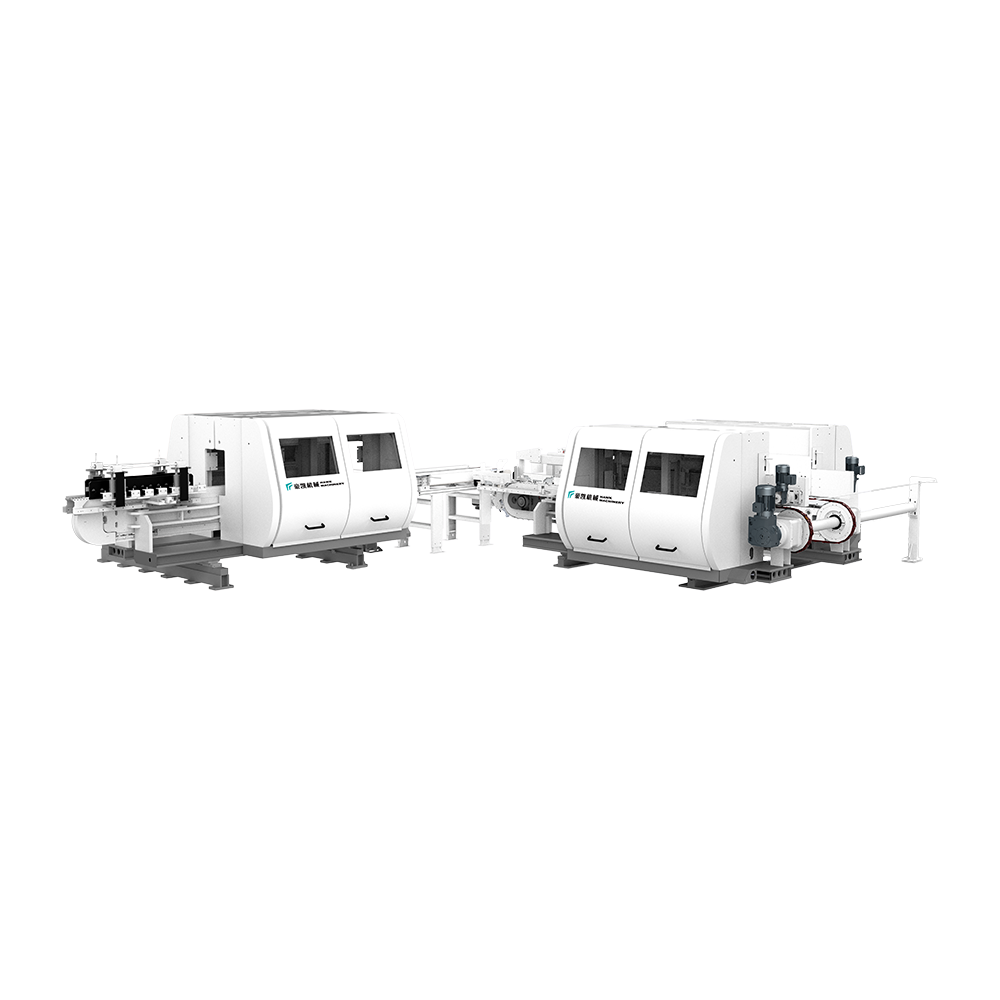
Este equipamento é adequado para aparar e chanfar o piso LVT. Equipado com as...
Veja detalhes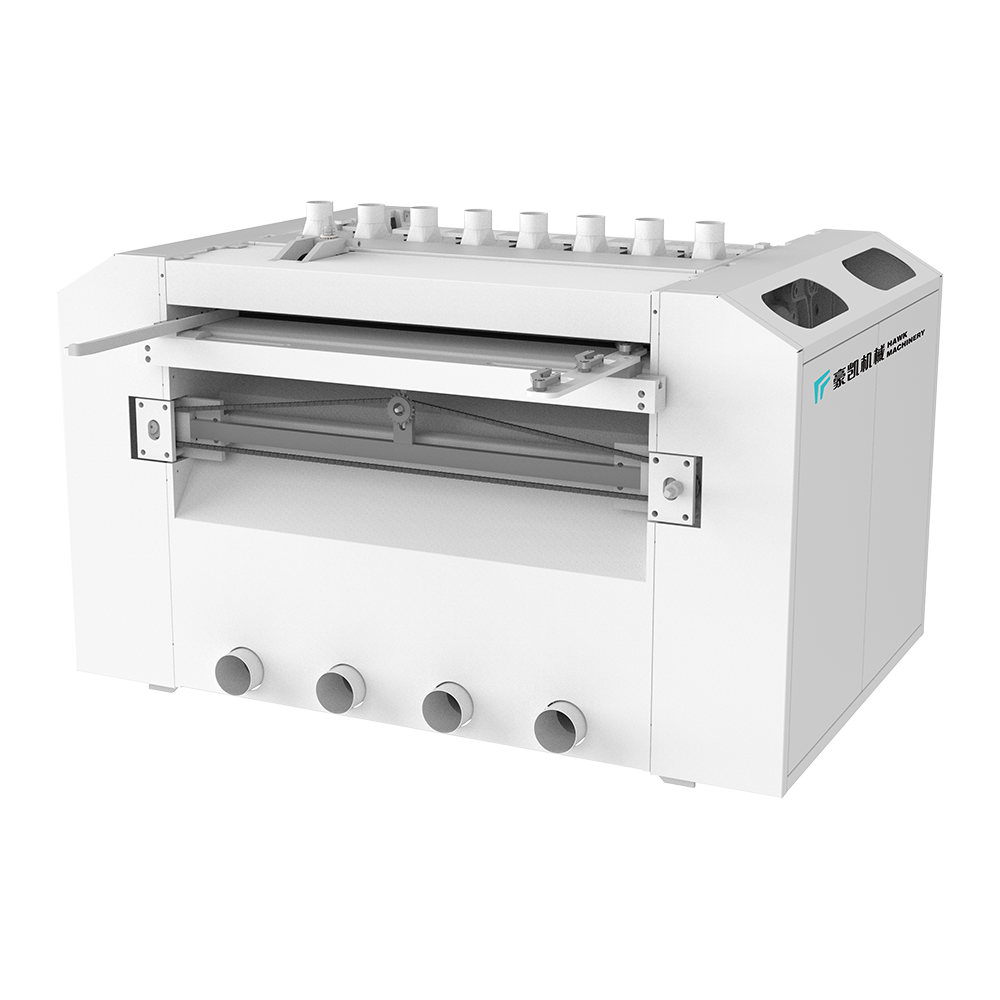
Diferentes métodos de serra de transmissão são adequados para diferentes nece...
Veja detalhes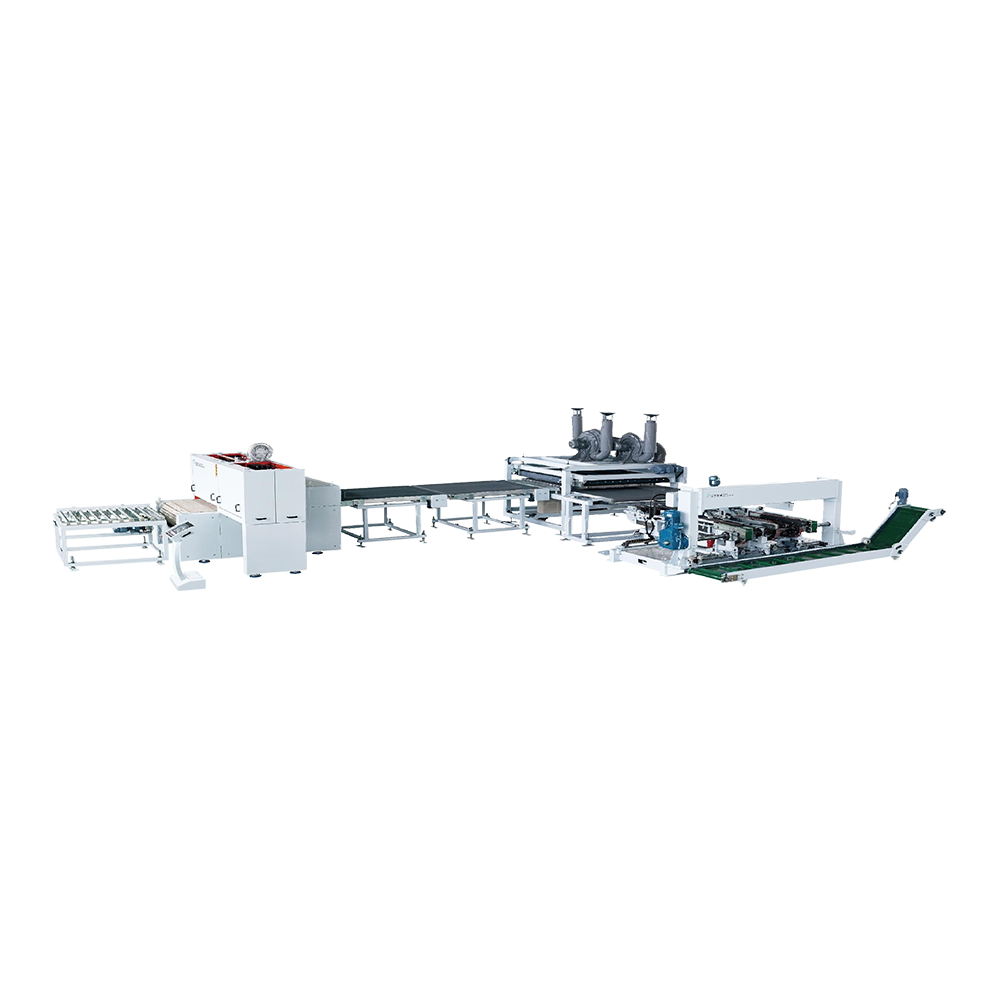
A velocidade da alimentação deste equipamento pode atingir 40 metros por minu...
Veja detalhes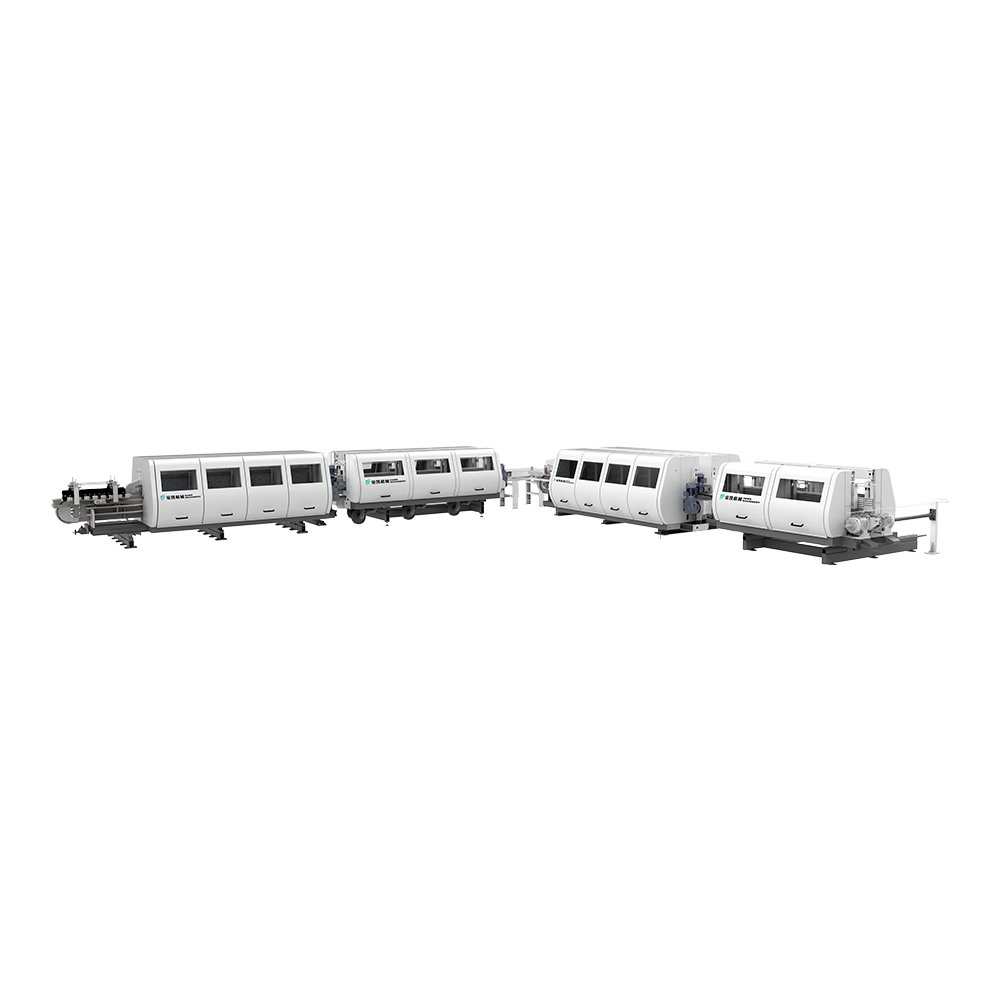
Adequado para o revestimento de borda de laminado, PVC e WPC. Usar tinta à ba...
Veja detalhes
Máquinas Hawk Máquinas Automática Alimentação, Corte e Slotting Line, adequad...
Veja detalhes
Equipamento inteligente integrado integra Internet inteligente industrial de ...
Veja detalhes
Informações de contato.
Área de Desenvolvimento de Boyi, cidade de Changzhou, província de Jiangsu, P. R. China
+86-0519-83319988
Não hesite em entrar em contato quando precisar de nós!
 Fabricantes de máquinas de extrusão de piso personalizadas