

Linha de caça -nó de piso (TENONER DUPLE DUPLE)
O produto pode encaixar o piso vertical e horizontalmente. A série de máquina...
Veja detalhesSe você fabrica pisos, a diferença entre um cliente que faz um novo pedido e aquele que registra uma reclamação geralmente é o perfil final de uma prancha. Juntas click-lock soltas, extremidades com folga e perfis que mudam no meio de uma mudança, todos remontam à estação de usinagem final. É por isso que a maioria dos produtores de pavimentos sérios colocam uma máquina de espiga dupla no centro do seu pavimento - e é por isso que a selecção merece mais atenção do que uma rápida comparação de preços. Um tenoner de extremidade dupla usina ambas as extremidades de cada prancha em uma única passagem, com ambos os lados sincronizados na mesma referência. Depois de entender quais especificações afetam a produção real e como a máquina se encaixa em uma linha completa de pisos, você poderá avaliar os fornecedores com base nos critérios que realmente importam.
A máquina tenoner de ponta dupla é um sistema bilateral de dimensionamento e perfil. Um painel retangular percorre a máquina em uma trilha de alimentação contínua, enquanto duas colunas de usinagem opostas trabalham simultaneamente nas bordas dianteira e traseira. Cada coluna empilha diversas estações de ferramentas: uma serra de corte para um acabamento limpo, uma serra de dimensionamento principal que estabelece o comprimento final e fusos horizontais ou verticais que carregam cabeças de corte para macho, ranhura, chanfro e outros perfis.
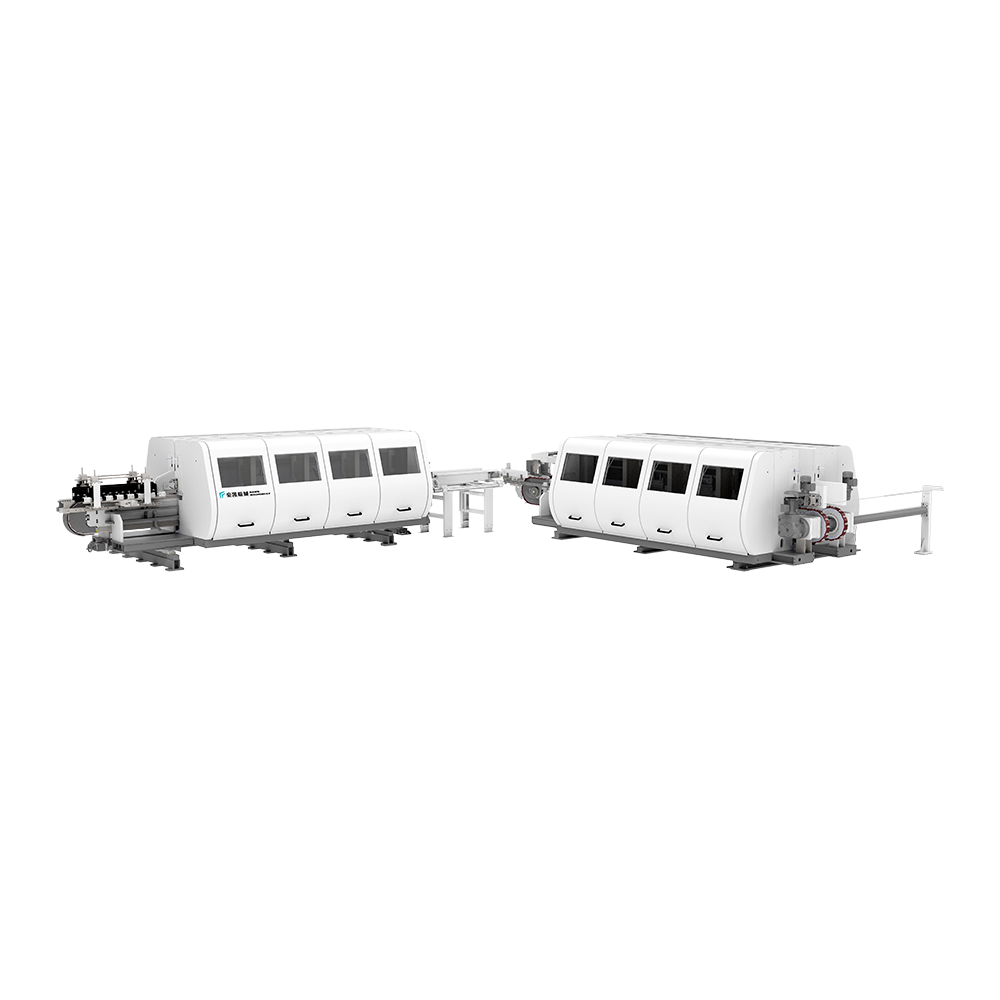 Linha de entalhe de piso com tenoner de ponta dupla Esta máquina usina ambas as extremidades da prancha simultaneamente em relação a uma referência comum, garantindo comprimento, quadratura e geometria de travamento consistentes para uma montagem de travamento por clique previsível. Ver Produto →
Em uma linha de piso, esses fusos produzem os perfis finais que permitem que as tábuas se encaixem. Como ambas as colunas cortam o mesmo dado mecânico, os dois perfis finais permanecem numa relação fixa entre si. Essa relação geométrica – extremidade esquerda com extremidade direita na mesma prancha – é o que torna previsível a instalação do click-lock. A máquina não corta apenas um perfil. Ele define o comprimento da prancha, sua quadratura e sua geometria de travamento em uma operação sincronizada. Você pode ler mais sobre como o processo funciona em nosso máquina tenoner de ponta dupla guide , mas o princípio básico é simples: ambas as extremidades são usinadas ao mesmo tempo, na mesma referência, na mesma velocidade de avanço.
Um tenoner de extremidade única processa uma extremidade de cada vez e, em seguida, o operador ou um dispositivo de transferência vira o painel e processa a outra extremidade. Isso significa dois ciclos de posicionamento, duas referências e o dobro da oportunidade de erro. O tenoner de extremidade dupla elimina isso, segurando o painel uma vez e usinando ambas as bordas no mesmo ciclo.
Para produtos de piso com sistemas macho e fêmea ou click-lock, as tolerâncias do perfil final geralmente ficam dentro de ±0,10 mm. Uma vez definidas a largura de trabalho, a velocidade de avanço e a condição da ferramenta, um tenoner de extremidade dupla devidamente configurado mantém essa tolerância prancha após prancha. Essa repetibilidade não é uma conveniência. É o pré-requisito para baixas taxas de sucata.
Cada fornecedor apresenta uma tabela de especificações, mas os números só ajudam se você os comparar com seu próprio mix de produção – formatos de pranchas, materiais, estratégia de ferramentas e capacidade futura da linha. A tabela abaixo resume as especificações que têm maior efeito em uma aplicação de piso.
| Especificação | O que ele controla | O que procurar |
|---|---|---|
| Faixa de largura de trabalho | Comprimento de prancha mais curto e mais longo que você pode correr | Combine a gama de produtos atual com margem para formatos futuros |
| Velocidade de alimentação | Pranchas por hora | 20–80 m/min é comum; verifique a profundidade de corte necessária |
| Número de estações de fuso | Quantas operações acontecem em uma passagem | Mais estações permitem dimensionamento, perfilamento e chanframento combinados |
| Diâmetro da cabeça de corte e RPM | Acabamento superficial e qualidade do perfil | Diâmetros maiores reduzem a ondulação da superfície em núcleos de PVC e WPC |
| Repetibilidade de posicionamento | Tolerância de prancha a prancha | Procure configuração CNC ou escalas de precisão dentro de 0,1 mm |
| Sistema de retenção | Estabilidade em altas velocidades de alimentação | As fixações de corrente e vácuo evitam o deslocamento em placas de núcleo rígido |
A tabela neste artigo é apenas uma introdução. Se você estiver comparando modelos concretos, crie sua própria planilha de comparação a partir dos modelos publicados especificações do tenoner de ponta dupla que se ajustem às dimensões do seu produto — e peça ao fornecedor para demonstrar cada número sob carga, não apenas como um valor estático de folha de dados.
Um tenoner de ponta dupla que executa bem o SPC pode ter dificuldades com madeira maciça multicamadas, a menos que as ferramentas e o sistema de alimentação sejam adequados ao material. Os produtores de pisos trabalham com SPC, WPC, LVT, laminados, placas de silicato de cálcio e madeira projetada — cada um com seu próprio comportamento de usinagem.
As pranchas SPC e WPC contêm alto teor de enchimento e PVC. A poeira é fina, abrasiva e propensa a carregar as cabeças de corte. Ferramentas com pastilhas afiadas de metal duro ou diamante, combinadas com extração de pó de alta eficiência, são tão importantes quanto a rigidez da estrutura da máquina.
As placas laminadas e HDF carregam uma camada de desgaste à base de papel que embota rapidamente as ferramentas de aço comuns. Os tenoners de ponta dupla em linhas laminadas são normalmente equipados com ferramentas com ponta de diamante e funcionam em velocidades de corte mais altas para manter uma aresta limpa. A velocidade de alimentação deve ser estável porque a superfície dura não deixa margem para marcas de vibração.
Placas multicamadas de madeira maciça e silicato de cálcio criam forças de corte intermitentes mais altas. Nestes materiais, a massa da máquina e o comportamento de amortecimento são decisivos. Uma moldura mais leve pode vibrar quando o cortador entra em um nó ou em uma variação de densidade na placa. Nem todo tenoner de ponta dupla é projetado para esse perfil de carga, e é por isso que você deve testar a máquina exatamente no material que você produz.
Uma espiga dupla oferece valor máximo quando é planejada como parte de uma sequência de processo e não como uma máquina isolada. Em uma linha de piso típica, a sequência vai desde o rasgamento e dimensionamento até o chanfro, o espigamento final, a pintura da ranhura em V e a inspeção final. A etapa de usinagem final determina se todas as operações posteriores começam com uma prancha dimensionalmente correta.
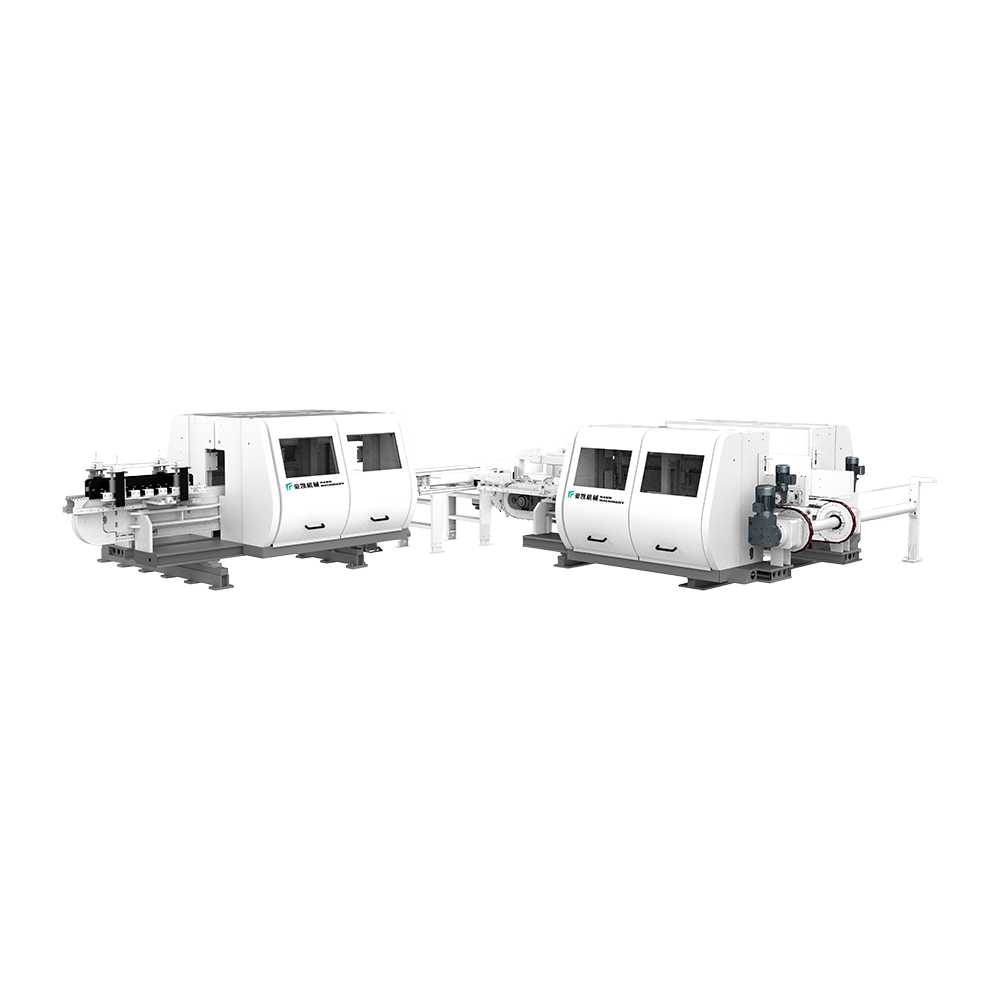 Linha de chanfro de piso de alta velocidade para LVT Projetada para recortar e chanfrar pisos de LVT, esta linha opera até 100 m/min com placas superiores e inferiores para ajuste rápido e acabamento preciso de bordas. Ver Produto →
Para plantas que produzem pisos com ranhura em V com bordas chanfradas, o tenoner final deve funcionar em ritmo com a etapa de chanfro. Alguns fabricantes integram ambas as funções em uma linha para reduzir o manuseio de materiais e manter a orientação da prancha consistente. Por exemplo, a linha de ranhura de piso baseada em espiga dupla da HAWK Machinery combina a estação de usinagem final com sistemas de transferência e posicionamento que alinham cada tábua antes que ela entre na área de corte.
Em escala de fábrica, uma linha automática de produção de piso leva essa integração ainda mais longe. O tenoner se torna uma estação em um sistema sincronizado com serragem, abertura de canais, chanfro, pintura e empilhamento. Quando você adiciona um sistema de gerenciamento de produção, a linha pode rastrear cada prancha, registrar os motivos de rejeição e fornecer aos supervisores dados em tempo real sobre o rendimento por turno. É nesse contexto que a escolha de um produtor de tenoner mais importa: você não está comprando apenas uma máquina, mas um parceiro que entende toda a sequência.
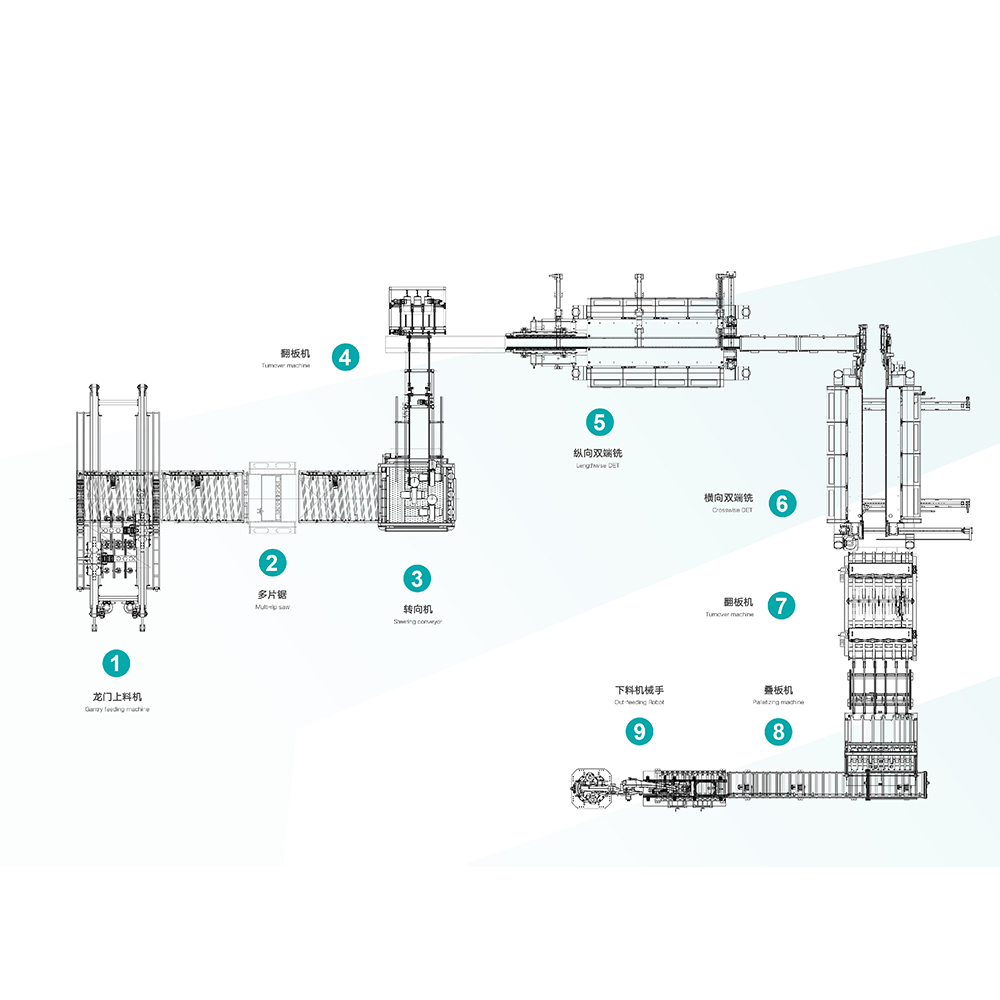 Linha de produção automática de piso com ranhura integrada Esta linha combina alimentação automática, corte múltiplo, direção, inversão e ranhuramento transversal, reduzindo o envolvimento manual de 5 a 10 trabalhadores e, ao mesmo tempo, aumentando a produção. Ver Produto →
Além da folha de especificações, a avaliação se resume a questões operacionais que determinam o custo total ao longo da vida útil da máquina.
Peça a cada fornecedor para passar seus próprios painéis pela máquina e medir o perfil resultante de acordo com os parâmetros de corte propostos. A máquina que produz um perfil limpo e dimensionalmente estável no seu material, na velocidade de alimentação esperada, é aquela que pertence à sua fábrica.
A máquina tenoner de ponta dupla é um ativo de longo prazo no sentido mais literal. Ele mantém as tolerâncias que determinam se o seu piso trava de maneira limpa, é instalado rapidamente e resiste a anos de uso. Uma máquina bem combinada se paga por meio de menor desperdício, trocas mais rápidas e qualidade de perfil repetível; uma opção mal escolhida cria um problema de tolerância que nenhum ajuste posterior pode resolver. Avalie a máquina dentro do contexto de uma linha completa de pisos - desde o rasgo até a pintura com ranhura em V e dados de produção - e escolha um fornecedor capaz de mostrar como cada etapa se encaixa.

O produto pode encaixar o piso vertical e horizontalmente. A série de máquina...
Veja detalhes
Este equipamento é adequado para aparar e chanfar o piso LVT. Equipado com as...
Veja detalhes
Diferentes métodos de serra de transmissão são adequados para diferentes nece...
Veja detalhes
A velocidade da alimentação deste equipamento pode atingir 40 metros por minu...
Veja detalhes
Adequado para o revestimento de borda de laminado, PVC e WPC. Usar tinta à ba...
Veja detalhes
Máquinas Hawk Máquinas Automática Alimentação, Corte e Slotting Line, adequad...
Veja detalhes
Equipamento inteligente integrado integra Internet inteligente industrial de ...
Veja detalhes
Informações de contato.
Área de Desenvolvimento de Boyi, cidade de Changzhou, província de Jiangsu, P. R. China
+86-0519-83319988
Não hesite em entrar em contato quando precisar de nós!
 Fabricantes de máquinas de extrusão de piso personalizadas