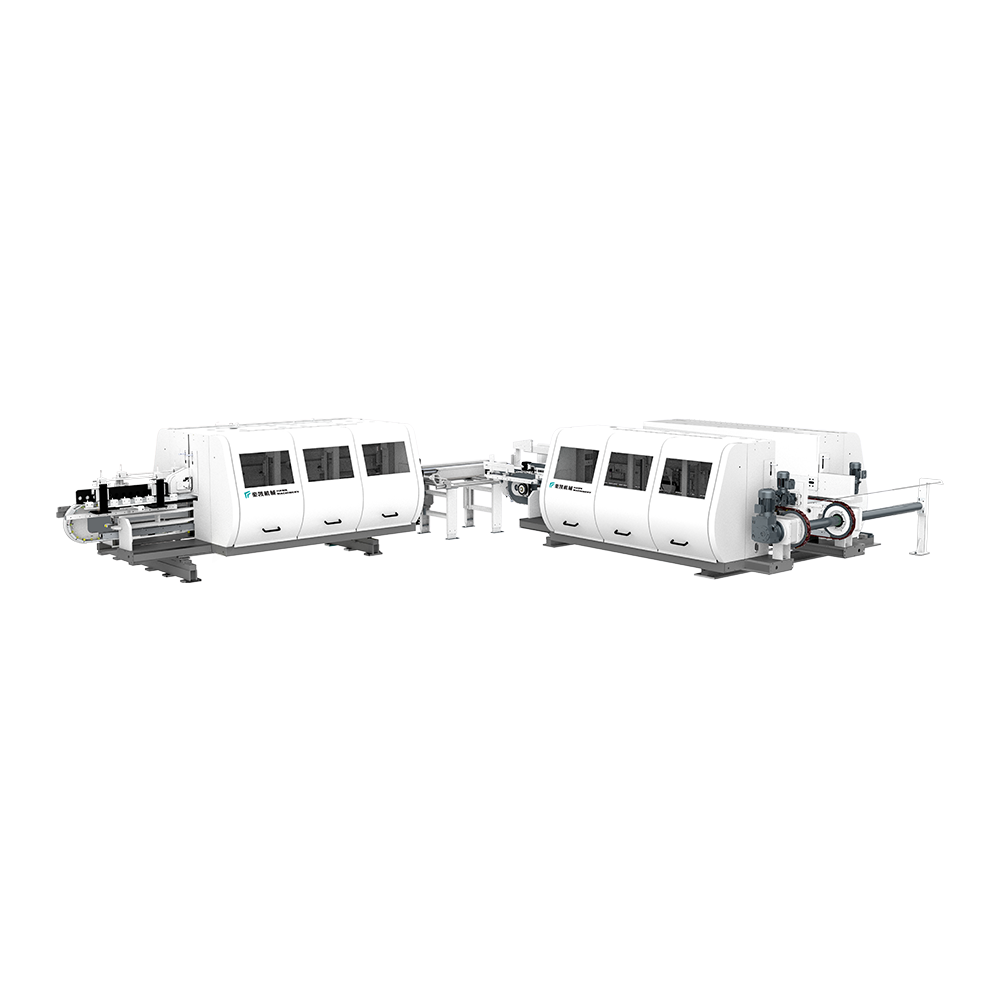
Linha de caça -nó de piso (TENONER DUPLE DUPLE)
O produto pode encaixar o piso vertical e horizontalmente. A série de máquina...
Veja detalhesEm uma fábrica de pisos que produz 500 painéis por turno, a diferença entre uma serra de lâmina única e uma serra de três lâminas não é apenas a velocidade de corte. É o número de vezes que um operador deve tocar em um painel. Um 3 máquina de serra circular pega uma placa de 1.220 mm, passa por três lâminas de serra paralelas e devolve três tiras que estão prontas para a próxima etapa de usinagem. Isso o torna o ponto de partida mais prático para fabricantes que precisam de largura de rasgo consistente sem pagar o preço total de um sistema multi-rip de alto rendimento.
A chave é o equilíbrio. Uma configuração de três lâminas oferece a flexibilidade de tira que uma máquina de duas lâminas não consegue, ao mesmo tempo que evita a demanda de energia e a complexidade de espaçamento que acompanham cinco ou mais lâminas. Se a largura do painel variar de um dia para o outro, uma serra de corte 3 é geralmente a configuração que mantém o tempo de troca e o custo da lâmina sob controle.
Uma serra de corte 3 é uma serra multi-corte com três lâminas espaçadas para corresponder à largura da tira acabada. As lâminas ficam em um fuso comum e espaçadores de aço laminado ou liga definem a distância entre elas. Quando a placa é alimentada, as lâminas externas aparam as bordas e a lâmina central corta a tira do meio. Em uma única passagem, você obtém três tiras em vez de uma. As aparas da borda externa caem e as três tiras avançam em direção à linha de ranhura ou chanfro.
Este projeto é importante para fábricas de pisos porque as máquinas posteriores esperam uma tolerância de largura restrita. Se a serra de corte cortar uma tira com 3 mm de largura a mais, o espigão de ponta dupla terá que remover mais material, o que aumenta o desgaste da ferramenta e aumenta o risco de lascas no laminado e no SPC. Uma serra de 3 cortes com espaçamentos precisos e um fuso rígido reduz esse risco.
 Serra de corte multilâmina para pisos e painéis de parede Esta serra de corte processa placas SPC, WPC, laminadas e outras placas com uma taxa de avanço de até 32 m/min e uma largura de trabalho de 1.300 mm, usando acionamentos de rolos superiores e inferiores para manter a integridade da superfície e uma tolerância precisa de largura. Ver Produto →
Os principais componentes da máquina são um transportador de alimentação ou mesa de rolos, um sistema de rolos de pressão e uma carcaça de serra com fuso ajustável. O material entra na carcaça da serra sob pressão controlada, passa pelas três lâminas e sai pela mesa de saída. Algumas máquinas usam um rolo superior, que puxa a placa e a mantém plana; outros usam uma cadeia de alimentação inferior. Para materiais de piso como SPC e WPC, um acionamento de rolos com rolos de borracha ou uretano é frequentemente preferido porque protege a superfície de marcas enquanto mantém a aderência.
Em um fluxo de produção típico, a serra de corte 3 vem antes da espiga dupla e depois das estações de chanfro e pintura de ranhura em V. Para fábricas que utilizam laminado e SPC, a capacidade de trocar rapidamente os espaçadores das lâminas torna-se tão importante quanto a potência da serra. Uma serra de corte 3 bem projetada permite passar de uma tira de 80 mm para uma tira de 100 mm em minutos, não em horas.
Para facilitar a decisão, compare uma máquina de corte de 3 lâminas com configurações de lâmina única e múltipla usando metas de produção típicas. Os números abaixo pressupõem uma placa de piso com 12 mm de espessura e uma velocidade de alimentação de 8 m/min.
| Configuração | Tiras por passagem | Tolerância de largura típica | Melhor ajuste |
|---|---|---|---|
| Serra de lâmina única | 1 | ±1,5mm | Trabalho de baixo volume, faixas largas |
| 3 serra de corte | 3 | ±0,4mm | Pisos de volume médio, larguras flexíveis |
| Serra de corte de 5 lâminas | 5 | ±0,4mm | Execuções de largura fixa de alto volume |
Estas tolerâncias não são garantias; eles dependem da nitidez da lâmina, do desvio do fuso e da uniformidade de alimentação. Mas o princípio é consistente: uma máquina com menos lâminas é mais fácil de alinhar e tem menos probabilidade de sofrer diferenças de expansão térmica na pilha.
Três fatores dominam a qualidade da borda rasgada: a precisão dos anéis de espaçamento das lâminas, o desvio do fuso e o perfil de pressão dos rolos de alimentação. Se algum deles estiver desligado, as tiras não serão consistentes e a linha de ranhura a jusante produzirá juntas macho e fêmea incompatíveis.
Os colares espaçadores são retificados em larguras exatas. Mesmo uma diferença de 0,05 mm entre os colares pode criar uma diferença visível de largura entre as tiras. Para pisos, onde a escateladora depende de uma largura fixa do material, essa diferença rapidamente se torna uma rejeição ou uma junta desalinhada.
O fuso deve girar sem oscilação mensurável. Uma vez que o desvio excede a folga lateral da lâmina de serra, o corte fica irregular e aparecem lascas na superfície laminada. Verificações regulares de runout usando um relógio comparador devem fazer parte de seu cronograma de manutenção.
Pouca pressão permite que a prancha desvie; muita pressão pode marcar uma superfície macia de SPC ou WPC. O objetivo é uma pegada consistente que mantenha a prancha alinhada com as lâminas. Para madeira espessa de múltiplas camadas, pode ser necessária mais pressão do que para uma placa de PVC fina. É por isso que uma serra de 3 cortes com pressão de rolo ajustável é mais segura para uma planta que opera materiais mistos.
Seus parâmetros de corte devem corresponder ao material que você processa com mais frequência. SPC e WPC são densos e abrasivos, o que significa lâminas com mais dentes e menor velocidade de avanço. As placas laminadas são menos abrasivas, mas têm uma superfície dura de melamina que pode lascar. A madeira multicamadas requer lâminas afiadas e agressivas e extração de poeira adequada.
Ao especificar uma serra de corte 3, pergunte ao fornecedor sobre a profundidade máxima de corte, a largura mínima da tira e se a máquina pode lidar com diferentes diâmetros de lâmina. Para uma fábrica que processa SPC de 12 mm e madeira multicamadas de 15 mm em dias diferentes, você precisa de uma serra que possa suportar uma lâmina de 300 mm em um turno e uma lâmina de 320 mm no próximo, sem grandes alterações mecânicas.
A manutenção diária em uma serra de corte 3 leva cerca de 15 minutos. Você deve limpar os rolos de alimentação, verificar se há poeira acumulada nos colares de espaçamento das lâminas e verificar se a serra divisora ou o eixo de liberação rápida estão seguros. Semanalmente, inspecione as lâminas de serra quanto a danos nos dentes e substitua qualquer lâmina que tenha perdido mais de 10% de seu diâmetro original devido ao afiamento. Mensalmente, meça o desvio do fuso e verifique o alinhamento da mesa de saída.
Quando as bordas da lâmina ficarem cegas, a serra começará a produzir cortes mais largos e mais rasgos na superfície. Se você observar marcas de queimadura na borda de corte, a velocidade de avanço está muito baixa ou a lâmina não está suficientemente afiada. Se você observar lascas na parte inferior do corte, o lado de saída da lâmina pode estar desajustado. Estes são sinais de que a serra de corte 3 precisa de atenção antes de criar uma mudança completa de peças rejeitadas.
Para uma análise mais aprofundada das melhorias na precisão do corte, leia como melhorar a precisão do corte em uma serra de 3 cortes .
No final das contas, uma máquina de corte com 3 serras é uma escolha deliberada para produtores de pisos e painéis de parede que precisam de largura de tira repetível sem a complexidade de uma unidade de cinco lâminas. Oferece três tiras por passagem, uma contagem de lâminas gerenciável e flexibilidade suficiente para mover-se entre larguras de materiais comuns. Combine-o com uma rotina de manutenção disciplinada e ele manterá suas linhas posteriores de ranhura, chanfro e pintura funcionando dentro do cronograma.
O produto pode encaixar o piso vertical e horizontalmente. A série de máquina...
Veja detalhes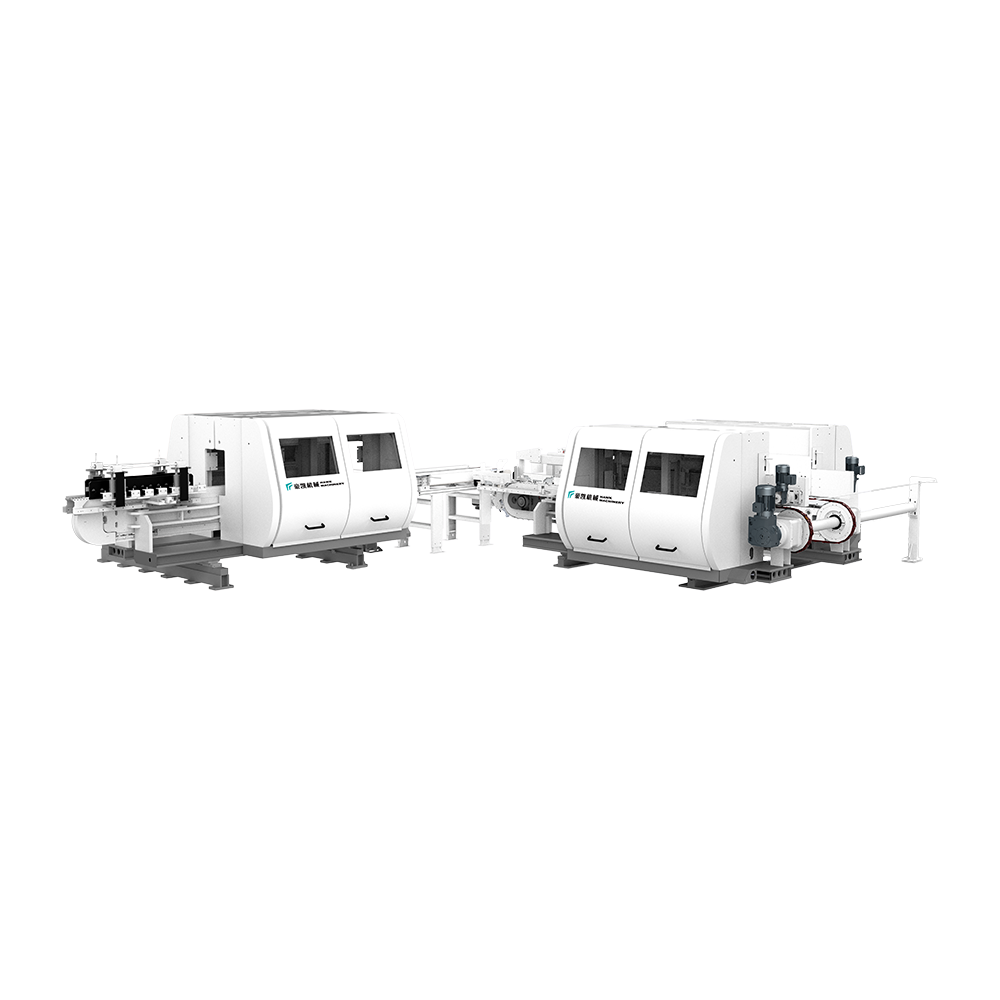
Este equipamento é adequado para aparar e chanfar o piso LVT. Equipado com as...
Veja detalhes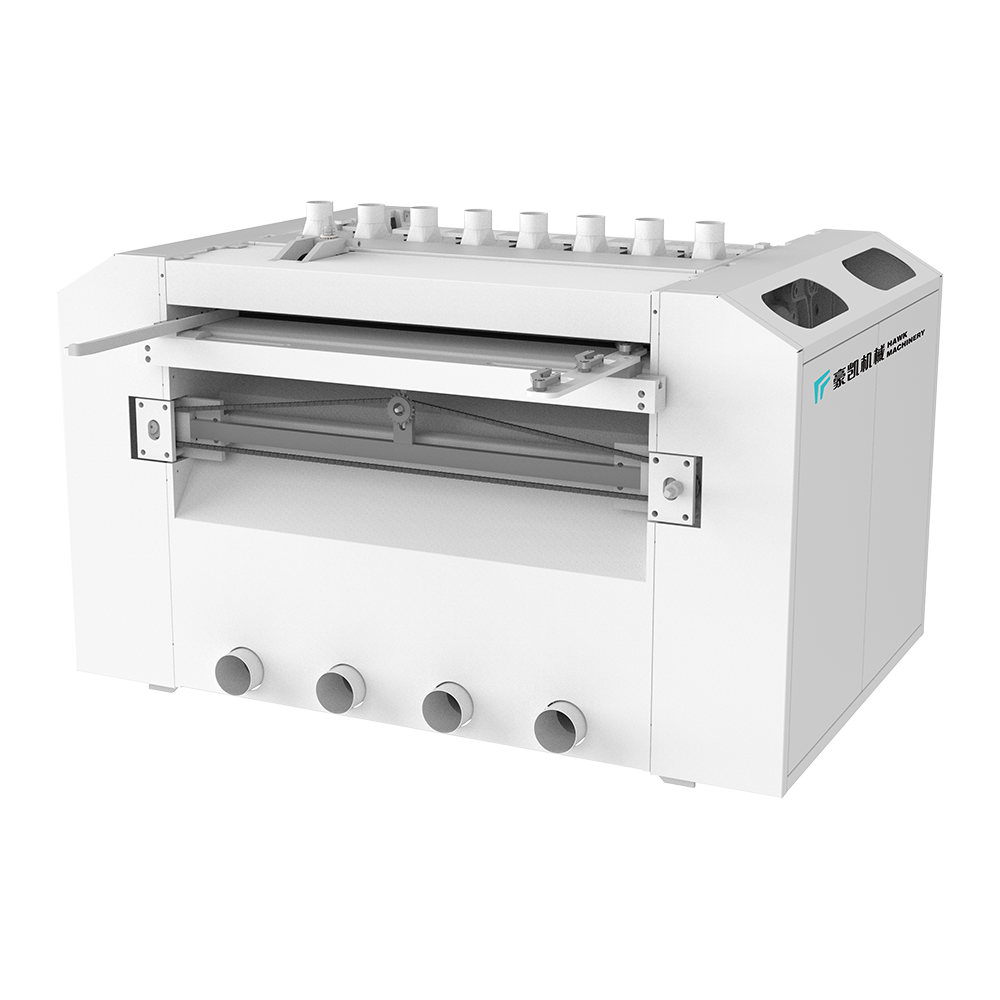
Diferentes métodos de serra de transmissão são adequados para diferentes nece...
Veja detalhes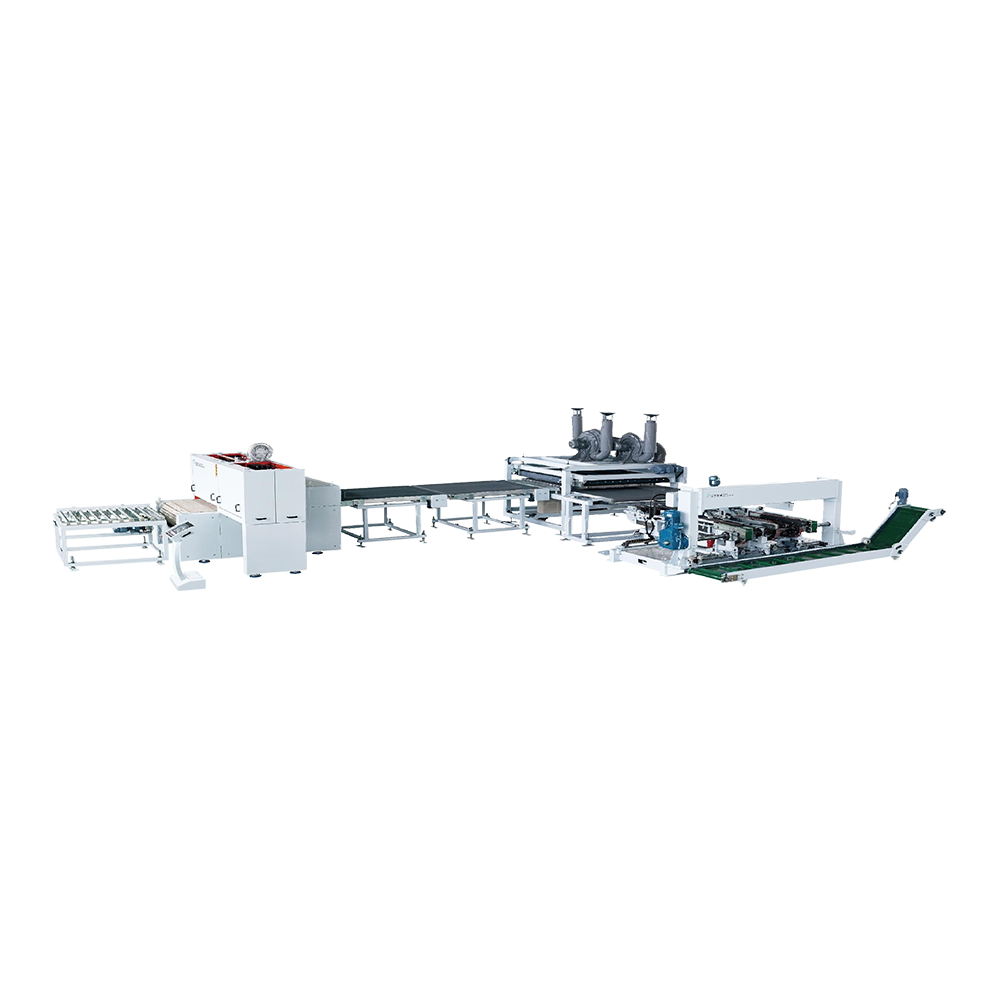
A velocidade da alimentação deste equipamento pode atingir 40 metros por minu...
Veja detalhes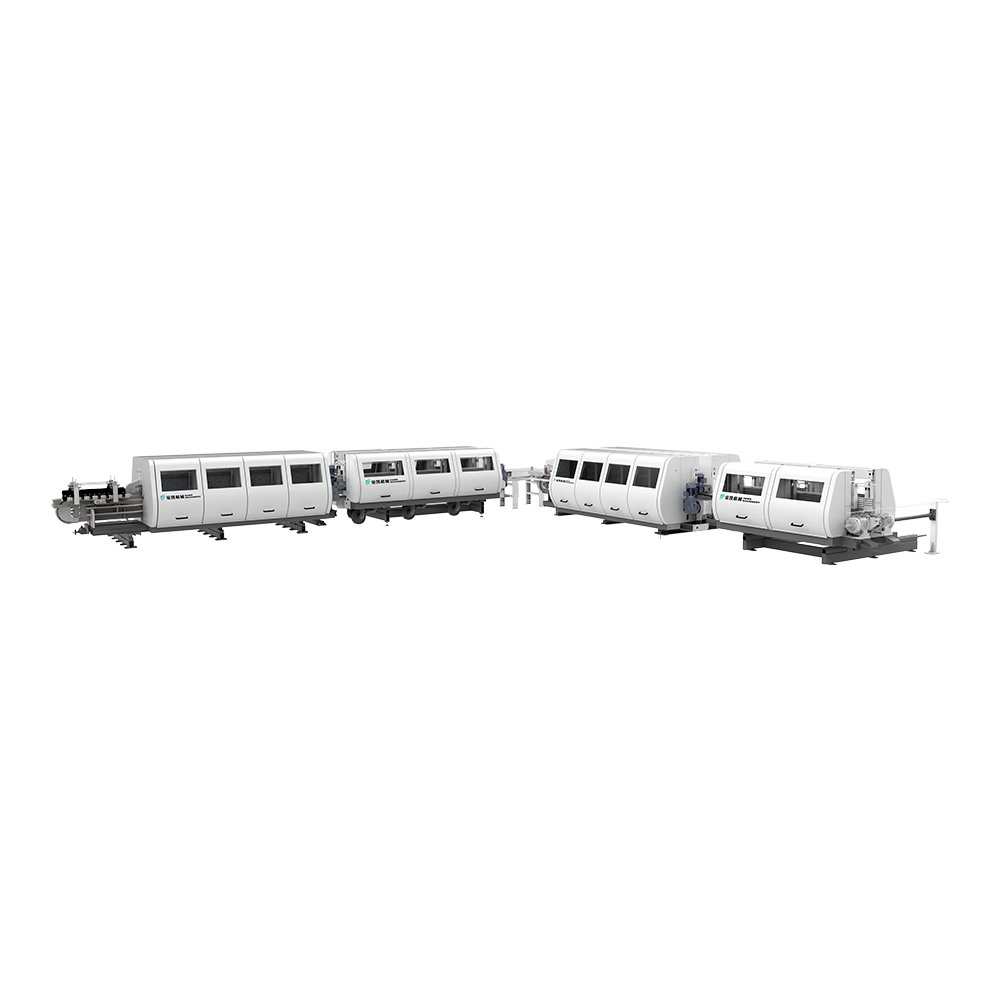
Adequado para o revestimento de borda de laminado, PVC e WPC. Usar tinta à ba...
Veja detalhes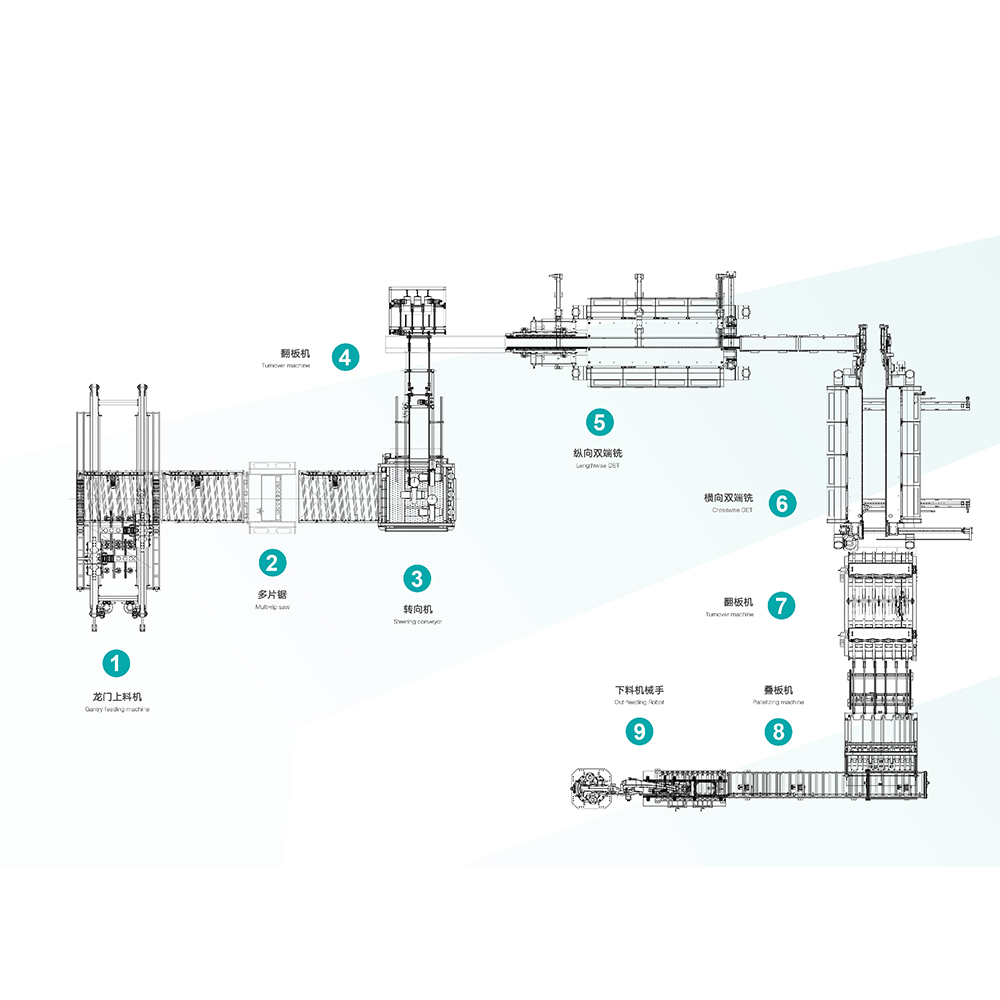
Máquinas Hawk Máquinas Automática Alimentação, Corte e Slotting Line, adequad...
Veja detalhes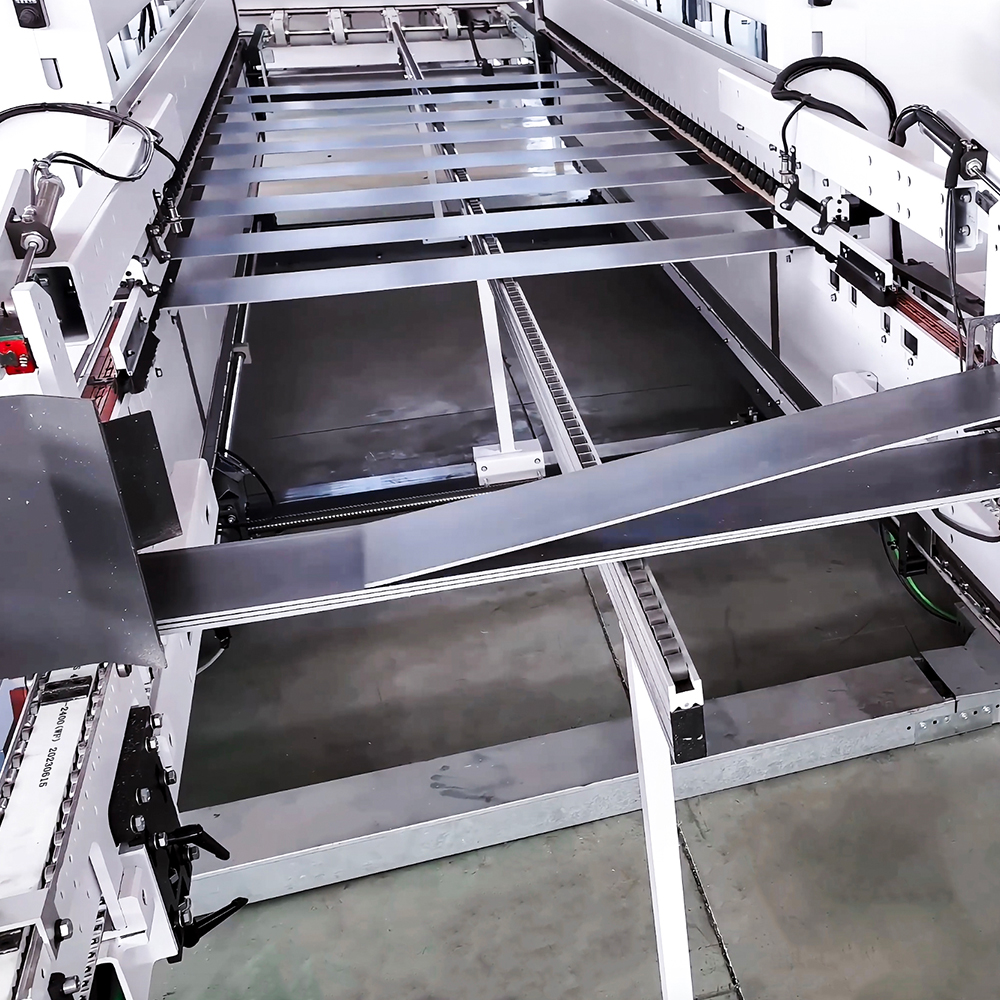
Equipamento inteligente integrado integra Internet inteligente industrial de ...
Veja detalhes
Informações de contato.
Área de Desenvolvimento de Boyi, cidade de Changzhou, província de Jiangsu, P. R. China
+86-0519-83319988
Não hesite em entrar em contato quando precisar de nós!
 Fabricantes de máquinas de extrusão de piso personalizadas